


Стальные трубы являются незаменимыми компонентами в инфраструктуре, транспортировке энергии и строительном проектировании. Среди наиболее широко используемых методов производства — электросварка сопротивлением и сварка под флюсом. Хотя оба процесса производят сварные стальные трубы, их принципы производства, размерные возможности, механические характеристики и области применения существенно различаются. Понимание разницы между стальными трубами ERW и SAW имеет важное значение для инженеров, специалистов по закупкам и проектировщиков, которым необходимо сбалансировать производительность, стоимость и эксплуатационные требования.
Сравнение производственного процесса
Электрическая контактная сварка (ЭСВ)
Стальные трубы ERW производятся путем холодной-формовки стальной полосы в цилиндрическую форму с последующей сваркой продольного шва с использованием высокочастотного-электрического сопротивления. Края полосы нагреваются электрическим током и проковываются под давлением без добавления присадочного металла. Процесс сварки быстрый, эффективный и высокоавтоматизированный, что делает ERW подходящим для крупномасштабного-производства труб малого и среднего диаметра.
Поскольку подача тепла сосредоточена в шве и точно контролируется, зона сварки узкая. После сварки труба обычно подвергается термической обработке для нормализации зоны сварного шва и улучшения однородности микроструктуры. Полученная труба обеспечивает хорошую точность размеров и гладкую поверхность.

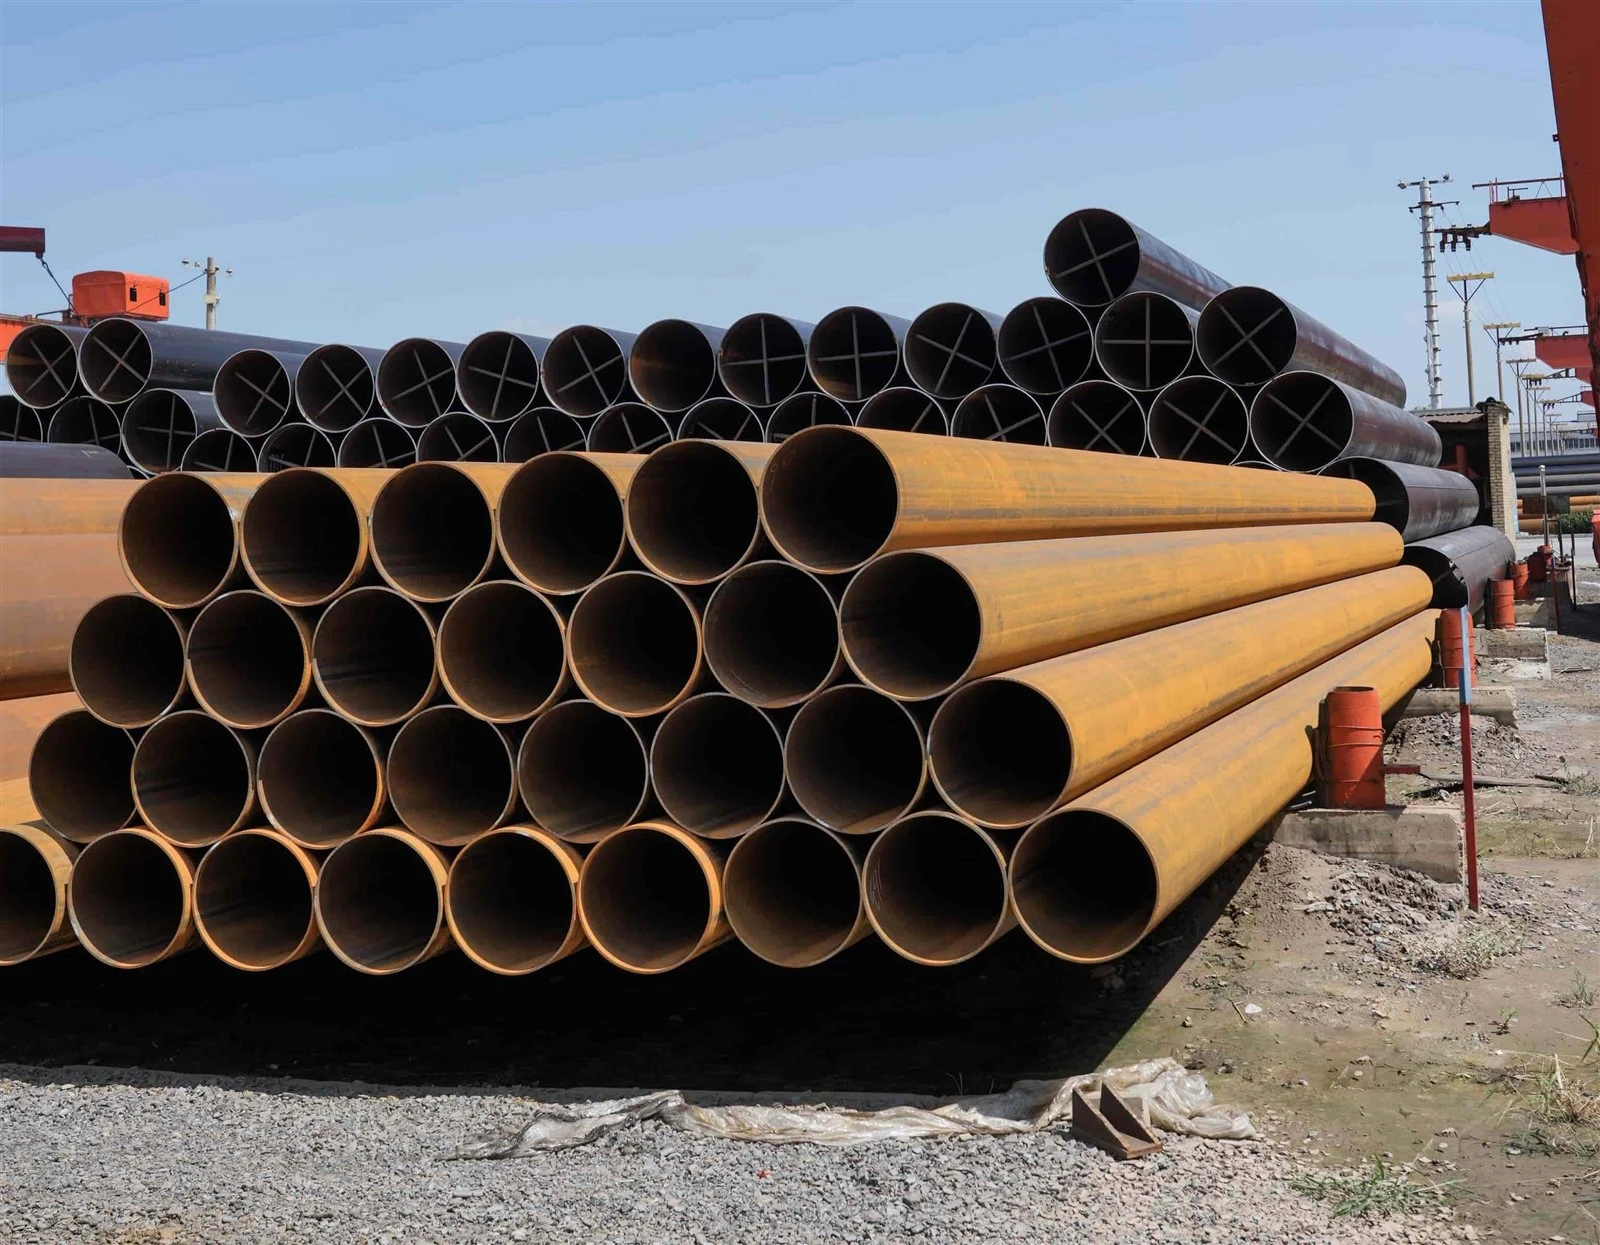
Дуговая сварка под флюсом (SAW)
Стальные трубы SAW изготавливаются путем придания стальной пластине цилиндрической формы и сварки шва непрерывной дугой под слоем гранулированного флюса. Флюс защищает расплавленную сварочную ванну от атмосферных загрязнений и обеспечивает более глубокое проплавление. Трубы SAW могут производиться в двух основных конфигурациях: продольная сварка под флюсом (LSAW) и спиральная сварка под флюсом (SSAW).
В процессе SAW используется присадочная проволока и обеспечивается более крупный сварной валик по сравнению с ERW. Благодаря более высокому тепловложению и более глубокому проникновению трубы SAW особенно подходят для толстостенных-стенок и больших-диаметров. Этот процесс медленнее, чем ERW, но дает сварные швы, способные выдерживать высокие нагрузки и сложные условия эксплуатации.
В следующей таблице приведены основные производственные различия.
| Параметр | Стальная труба ВПВ | ПИЛА Стальная труба |
|---|---|---|
| Метод сварки | Высокочастотное-электрическое сопротивление | Погруженная дуга с флюсом и присадочной проволокой |
| Тепловложение | Низкий и концентрированный | Высокое и глубокое проникновение |
| Материал наполнителя | Не используется | Использовал |
| Типичный диапазон диаметров | Малый и средний | От среднего до очень большого |
| Скорость производства | Высокий | Умеренный |
Это производственное различие напрямую влияет на механические характеристики и структуру затрат.
Механические свойства и структурные характеристики
Прочность и целостность сварного шва
Трубы ERW и SAW могут достигать сопоставимой прочности основного металла в зависимости от марки стали. Однако структура сварного шва различается. Сварные швы ERW формируются посредством твердого-сваривания под давлением, в результате чего образуется относительно узкая зона термического-воздействия. При правильной термообработке сварные швы ERW проявляют механические свойства, аналогичные основному материалу.
С другой стороны, сварка SAW предполагает использование присадочного металла и более глубокого плавления. Более широкий сварной шов и несколько проходов сварки увеличивают толщину и улучшают характеристики при высоком внутреннем давлении. Для трубопроводов с толстыми-стенками и несущих свай часто отдают предпочтение трубам SAW из-за их прочного усиления сварных швов.
Точность размеров и толщина стенки
Трубы ERW обычно имеют более жесткие допуски по размерам и более гладкие внутренние поверхности, поскольку они производятся из точно прокатанной полосовой стали. Это делает их подходящими для применений, требующих постоянных характеристик потока, таких как системы передачи жидкости.
Трубы SAW обычно изготавливаются из более толстых стальных листов, что позволяет производить трубы большего диаметра и с большей толщиной стенок. Хотя допуски на размеры немного менее точны, чем у ERW, они остаются в пределах отраслевых стандартов для применений с высоким-давлением и в конструкциях.
В таблице ниже сравниваются конструктивные и эксплуатационные характеристики.
| Особенность | Труба ВПВ | ПИЛА Труба |
|---|---|---|
| Толщина стены | Тонкий и средний | От среднего до тяжелого |
| Диаметр Возможности | До средних размеров | Доступны большие диаметры |
| Давление | От умеренного до высокого | От высокого до очень высокого |
| Поверхностная обработка | Гладкий | Небольшое усиление сварного шва |
| Стоимость за тонну | Ниже | Выше |
Эти различия помогают определить подходящий выбор для конкретных инженерных требований.
Область применения и отраслевое использование
Применения ВПВ
Стальные трубы ERW широко используются в строительстве зданий, в производстве механических труб, водопроводов, строительных лесов, а также при транспортировке нефти и газа от низкого-до-среднего давления. Их экономическая эффективность и высокая производительность делают их идеальными для проектов, требующих большого количества труб средней-прочности. В проектах городской инфраструктуры трубы ERW часто используются для структурных опор и инженерных систем, где не требуется устойчивость к экстремальному давлению.
Применение пилы
Стальные трубы SAW обычно применяются в магистральных-нефте- и газопроводах, морских платформах, линиях электропередачи высокого-давления и сваях фундамента. Возможность изготовления труб большого-диаметра с толстыми стенками делает SAW особенно подходящим для транспортировки углеводородов на большие расстояния под высоким давлением. В морских или тяжелых промышленных условиях трубы SAW обеспечивают повышенную надежность конструкции.
Стоимость и экономические соображения
С экономической точки зрения трубы ERW, как правило, более рентабельны-за счет меньшего количества отходов материала, более быстрого производства и меньшего количества сварочных материалов. Они выгодны, когда бюджет проекта ограничен, а требования к производительности умеренные.
Трубы SAW требуют более высоких производственных затрат из-за более толстого листового материала, расхода присадочного металла и более интенсивных сварочных процедур. Однако в сценариях высокого-давления или высоких-нагрузок их улучшенные структурные возможности оправдывают дополнительные расходы. При выборе материала необходимо учитывать общую стоимость жизненного цикла, включая запас прочности и безопасности.
Контроль качества и тестирование
Трубы как ERW, так и SAW проходят строгий контроль, включая ультразвуковой контроль, гидростатический контроль и, при необходимости, радиографический контроль. Трубы SAW часто подвергаются более тщательному контролю сварных швов из-за их использования в критически важных трубопроводных системах. Современные производственные линии оснащены автоматизированным не-контролем, обеспечивающим соответствие международным стандартам.
Заключение
Разница между стальными трубами ERW и SAW заключается, прежде всего, в методологии сварки, размерах и пригодности для применения. Трубы ERW обеспечивают экономическую эффективность, точность размеров и пригодность для систем среднего-давления. Трубы SAW обеспечивают превосходные эксплуатационные характеристики при работе с большим-диаметром, с толстыми-стенками и при высоком-давлении благодаря более глубокому проплавлению сварного шва и прочной конструкции.
Выбор между ERW и SAW требует тщательной оценки требований к давлению, характеристик диаметра, условий окружающей среды и бюджета проекта. Понимая эти различия, инженеры могут принимать обоснованные решения, которые оптимизируют структурную целостность, эксплуатационную надежность и экономические показатели при использовании стальных труб.


